Fabricants de joints en feuille ventilés par induction : guide de sélection et d’approvisionnement
 2026.09.23
 Nouvelles de l'industrie
Une bouteille PET d'un litre d'engrais liquide quitte la ligne de remplissage à 25 °C et peut atteindre 55 °C à l'intérieur d'un conteneur d'expédition. Avec 200 ml d'espace libre, cette augmentation est suffisante pour pousser la pression interne au-delà de 100 mbar, c'est-à-dire là où les bouteilles à paroi mince se déforment et où les joints d'induction commencent à se décoller.
Un joint en aluminium ventilé par induction supprime ce mode de défaillance. Il se lie au bord du récipient sous chauffage par induction tout en laissant passer le gaz, de sorte que le récipient respire sans fuite. En trouver un est un exercice de spécification, pas un exercice de catalogue.
Ce guide explique comment les joints en aluminium ventilés sont fabriqués, les cinq chiffres qui valent la peine d'être inscrits dans une spécification d'achat, les données de pression derrière la conception et les contrôles qui distinguent un fabricant compétent d'un revendeur.
Qu'est-ce qu'un joint en feuille ventilé par induction et comment il fonctionne
Un joint en feuille ventilé par induction est un joint de fermeture multicouche dans lequel un support en feuille d'aluminium est lié au bord du récipient par chauffage par induction, tandis qu'une membrane microporeuse laminée dans le même disque permet l'échange gazeux et bloque l'eau liquide.
Joint en feuille ventilée, défini : un joint d'induction avec un chemin de gaz intégré. Il tient deux promesses à la fois : le confinement du liquide sous pression et l’égalisation de la pression quelques secondes après un changement de température.
L'étape de scellage est la même que celle d'un film liner classique, c'est pourquoi les versions ventilées s'intègrent dans les lignes de remplissage existantes sans nouvel équipement :
- La scelleuse par induction applique un champ magnétique alternatif pendant une à trois secondes.
- Les courants de Foucault chauffent la couche d'aluminium à environ 150 à 200 °C tandis que le bord du récipient reste froid.
- La laque thermoscellée sur la face inférieure fond et adhère au bord en PE, PP ou PET en refroidissant.
- La membrane, exposée à travers une fenêtre découpée, devient le seul chemin de circulation du gaz.
La construction est le lieu où réside réellement la performance. La plupart des pièces vendues par les fabricants de joints en aluminium ventilés par induction suivent la même pile :
| Couche de scellement | Laque thermoscellable ou film EVA | 20 à 50 microns | Adhère au bord sous la chaleur par induction et fixe la résistance au pelage |
| Transporteur | Feuille d'aluminium | 20 à 40 microns | Se couple avec le champ d'induction et porte le disque |
| Chemin de ventilation | Membrane ePTFE avec support PP ou PET | 0,05 à 0,20 mm | Laisse passer l'air tout en bloquant l'eau et les particules |
| Support de libération | Papier silicone ou PET | 0,05 à 0,10 mm | Protège la couche de scellement jusqu'à l'application du capuchon |
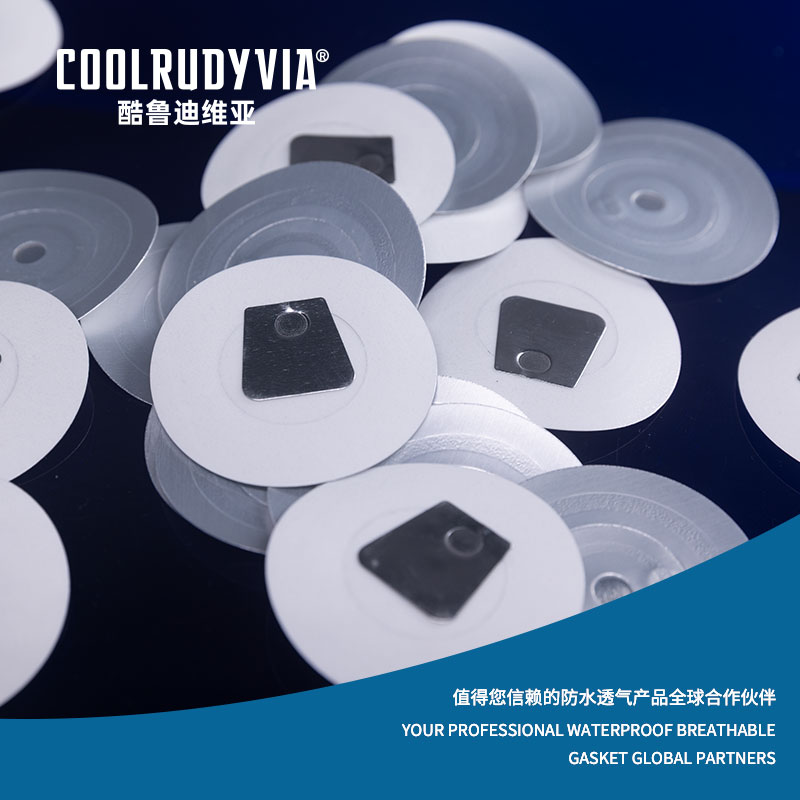 Joint d'étanchéité par induction en feuille d'aluminium pour couvercles de conteneurs Ce revêtement composite utilise un chauffage par induction pour se lier aux embouchures en plastique ou en verre, offrant ainsi une étanchéité hermétique et inviolable. Ses diamètres disponibles suivent les tailles de bouchons et même une dérive d'épaisseur de 0,05 mm peuvent modifier l'assise des disques sur les têtes de scellage, la précision est donc importante pour les récipients de boissons et industriels. Voir le produit →
Les diamètres suivent le bouchon plutôt que la bouteille. Les formats de 28 mm, 38 mm, 45 mm et 63 mm couvrent la plupart des contenants de boissons, agrochimiques et industriels, et une dérive d'épaisseur de 0,05 mm suffit pour modifier la façon dont le disque repose sur la tête de scellage.
Spécifications qui séparent les fabricants de joints en aluminium ventilés par induction
Cinq chiffres déterminent la performance d'un joint en aluminium ventilé : le débit d'air, la pression d'entrée d'eau, la résistance au pelage, la plage thermique et la tolérance dimensionnelle. Demandez les cinq sur la pièce finie, testée par lot de production, et non sur la membrane de base.
| Spécification | Valeur typique | Pourquoi c'est important | Comment vérifier |
| Flux d'air | 100 à 800 mL/min à 7 kPa | Définit la vitesse à laquelle un conteneur s'égalise après une variation de température | Flux d'air bench test on finished gaskets |
| Pression d'entrée d'eau | 0,5 à 1,5 bar maintenu pendant 30 minutes | Bloque l'eau pendant le lavage, la pluie et l'immersion | Test de cellule de pression avec le joint scellé sur une coupelle |
| Résistance au pelage par induction | 6 à 12 N par bande de 15 mm sur PE | Prédit si le joint survit aux vibrations du transport | Test de pelage 24 heures après scellage et après 48 heures à 40 C |
| Plage thermique | -40 à 120 C en continu | Couvre les extrêmes de remplissage, de transport et d’entrepôt | Cycle de four et de chambre froide |
| Tolérance dimensionnelle | /- 0,3 mm de diamètre, /- 0,05 mm d'épaisseur | Affecte le contact de la tête d'étanchéité et l'ajustement du capuchon | Vision en ligne et échantillonnage AQL |
Le flux d’air est le nombre que les acheteurs sous-estiment. Une fenêtre de ventilation de 10 millimètres carrés d'ePTFE laisse généralement passer 200 à 400 ml/min à 7 kPa, suffisamment pour égaliser un espace libre d'un litre en quelques secondes, tandis qu'une fenêtre de 5 millimètres carrés sur la même membrane peut prendre quelques minutes.
Les données membranaires sont un point de départ. La pièce est la spécification.
Données de pression : ce que fait un récipient scellé sans évent
Un récipient scellé sans évent crée une pression interne à peu près proportionnelle à son élévation de température, et l'effet est mesurable. Le tableau ci-dessous montre la pression interne indicative à 60 C pour les formats scellés courants.
Pression interne à 60 degrés Celsius, en mbar
Valeurs indicatives pour un espace libre de 200 mL rempli d'un produit aqueux.
Le comportement des gaz parfaits donne la première estimation. Une augmentation de 25 °C à 60 °C fait passer la pression absolue d'environ 1,01 bar à 1,13 bar, soit environ 120 mbar de pression supplémentaire. Les panneaux flexibles en PET et HDPE en absorbent une partie, c'est pourquoi une plage de travail de 80 à 140 mbar est réaliste et pourquoi un évent correctement dimensionné ramène le même conteneur à des millibars à un chiffre.
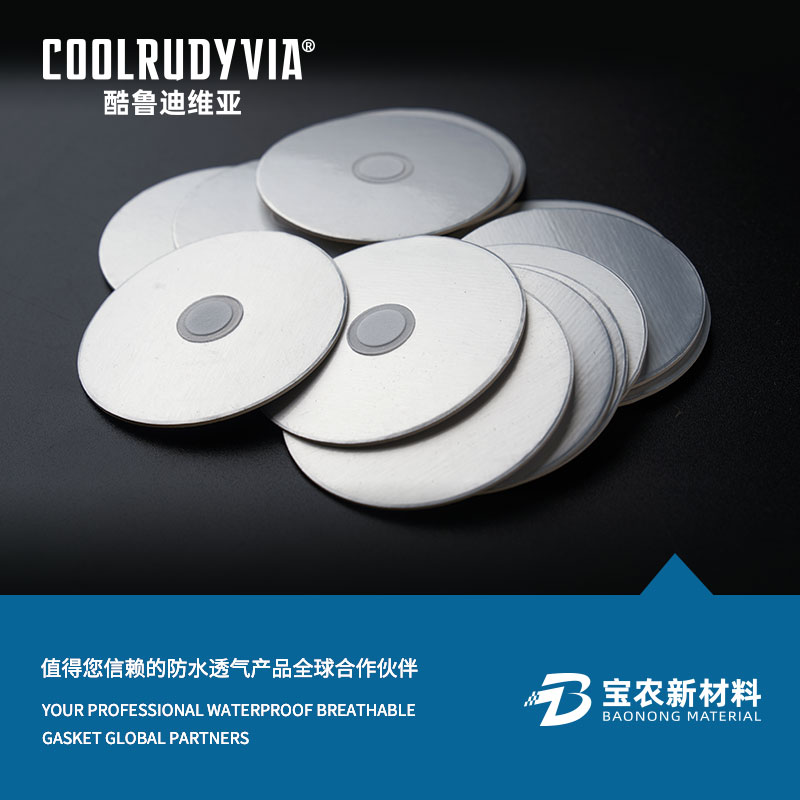 Joint d'aluminium ventilé par induction respirant et imperméable Conçu pour libérer la pression des récipients scellés, ce joint en aluminium ventilé équilibre le flux d'air et la pression d'entrée d'eau par paire. Le débit d'air et la résistance à l'eau doivent être spécifiés ensemble, car des débits de ventilation élevés ne garantissent pas à eux seuls une protection contre la pénétration de liquide à basse pression. Voir le produit →
La ventilation ne fuit pas. Un joint qui laisse passer 400 ml/min et laisse passer l'eau à 0,3 bar échoue à l'application, le débit d'air et la pression d'entrée d'eau doivent donc être spécifiés par paire.
Joint en aluminium ventilé ou standard, monobloc ou deux pièces
Utilisez un joint en aluminium ventilé lorsque le produit dégage des gaz ou que le récipient se déforme sous la pression. Conservez un revêtement à induction standard pour les produits secs et de longue conservation où la pression ne devient jamais le facteur limitant.
Doublure en feuille d'induction standard
- Coût unitaire le plus bas et étape d’application la plus simple
- Meilleure barrière contre l'humidité et l'oxygène par gramme de matériau
- Échec une fois que la pression de l'espace libre dépasse la rigidité de la bouteille
- Ne nécessite aucune fenêtre d'aération ni aucune stratification de membrane
Joint en aluminium ventilé par induction
- Égalise la pression quelques secondes après une variation de température
- Bloque l'eau et la poussière tout en laissant passer l'air
- Coûte plus cher par pièce en raison de la membrane et de la découpe
- Nécessite une validation du débit d'air, pas seulement un test d'étanchéité
Une pièce ou deux pièces comptent aussi. Un joint ventilé monobloc lamine la membrane à l'intérieur du disque, gardant la pile fine et l'application en une seule étape. Une conception en deux parties contient une unité de membrane séparée dans le capuchon, ce qui augmente le flux d'air et permet de remplacer l'évent sans briser le joint d'induction. Les bouteilles à paroi mince sont généralement constituées d'une seule pièce, tandis que les fûts et les grands récipients sont généralement constitués de deux pièces.
Comment vérifier un fabricant de joints en aluminium ventilés par induction avant de commander
Jugez un fabricant sur quatre capacités vérifiables : contrôle du laminage, tolérance de découpe, profondeur d'inspection et fenêtre de scellage documentée. Tout le reste en découle.
Demandez le débit d’air de la pièce finie et la pression d’entrée d’eau. Les données d'essai provenant de lots de production, avec la taille de l'échantillon et la méthode de test indiquées, vous en disent plus que n'importe quelle fiche technique de membrane.
Demandez la courbe de pelage, pas une seule valeur de pelage. La force d’adhérence du PE et du PP ne cesse de changer pendant les premières 48 heures, donc une lecture prise à une température cache beaucoup de choses.
Audit du laminage et de la découpe. Une ride à travers la membrane devient un chemin d'eau. Les joints en aluminium imperméables et respirants dépendent d'une liaison adhésive continue autour de la fenêtre d'aération, et cette liaison est réalisée sur la ligne de laminage et non dans un catalogue.
Confirmez la routine d’inspection. Les contrôles en ligne automatisés détectent la dérive dimensionnelle ; L’échantillonnage manuel AQL détecte les défauts de liaison et d’apparence. Les échantillons de rétention de chaque lot sont importants lorsqu'une réclamation arrive un an plus tard.
Obtenez la fenêtre de scellement par écrit. Le temps de séjour, le réglage de la puissance et la limite de brûlure sur le capuchon diffèrent de ceux d'un revêtement standard, car la pile de membranes modifie la façon dont la chaleur circule à travers le disque.
Les essais pilotes sont rentables. Scellez 5 000 à 20 000 pièces sur la ligne de production, maintenez-les à 40 °C pendant 72 heures, puis testez à nouveau la résistance au pelage et la pression d'entrée de l'eau. Les défaillances apparaissent dans cette fenêtre bien plus souvent que lors d’un seul essai d’étanchéité.
Où des joints en aluminium ventilé et des bouchons d'aération sont utilisés
Trois secteurs génèrent l'essentiel du volume : l'éclairage et les composants automobiles, l'emballage liquide et solide et les boîtiers électroniques d'extérieur.
Automobile
Les phares et les composants sous le capot subissent des variations de température supérieures à 80 °C. Une membrane ventilée égalise la pression sans briser l'indice de protection, et les bouchons d'aération automobiles sont généralement validés par des tests de conformité.
Emballages agrochimiques et boissons
Les récipients de 500 ml à 5 L en PEHD et PET constituent l'application la plus volumineuse. La pression, et non l'humidité, est la principale cause de déformation des panneaux et de froissement des étiquettes dans ces emballages.
Électronique d'extérieur
Les évents du boîtier en alliage d'aluminium, en plastique ou en acier inoxydable gèrent la condensation et la pression de lavage. Lorsqu'un joint en aluminium ne convient pas, un bouchon d'aération fileté effectue le même travail d'équilibrage de pression.
 Bouchon d'aération en plastique personnalisé pour l'équilibrage de la pression Un bouchon d'aération fileté à faible coût qui empêche la condensation et équilibre la pression dans les boîtiers tels que les appareils électroniques et l'éclairage extérieurs. Lorsqu'un joint en aluminium ne convient pas, ce bouchon en plastique gère les différences de pression tout en offrant des performances imperméables et respirantes pour une utilisation générale en extérieur. Voir le produit →
Spécifiez la panne que vous souhaitez éviter et le choix devient simple : les dommages dus à la pression dans une bouteille scellée indiquent un joint en aluminium ventilé, tandis que la condensation à l'intérieur d'un boîtier scellé indique un bouchon d'aération.
Foire aux questions sur les joints en aluminium ventilés par induction
Un joint en aluminium ventilé par induction réussit-il toujours un test de fuite ?
Oui, lorsque le test est correctement défini. Un joint ventilé est vérifié pour le confinement de liquide sous pression, et non pour un chemin d'air parfaitement fermé. L'air passe à quelques centaines de millilitres par minute tandis que l'eau est maintenue à 0,5 bar et plus.
Quel matériau de membrane se trouve à l’intérieur de ces joints ?
Le PTFE expansé domine car il est hydrophobe, chimiquement inerte et stable de -40 °C à 120 °C, avec des pores de 0,1 à 0,5 microns. Les membranes en polypropylène et UHMWPE servent à des applications à moindre coût et à basse température.
Un joint ventilé peut-il fonctionner sur un équipement de scellage par induction existant ?
Généralement oui, sans changement de matériel, car le support en aluminium et la laque thermoscellable se comportent comme une doublure en aluminium standard. La puissance et le maintien peuvent nécessiter un ajustement lorsque la pile de membranes augmente l'épaisseur totale du disque.
Quel volume de commande justifie un joint en aluminium ventilé personnalisé ?
En règle générale, les diamètres personnalisés et les zones de membrane nécessitent entre 50 000 et 100 000 pièces par passage pour absorber l'outillage et la configuration. Les formats standard 28 mm, 38 mm et 45 mm peuvent commencer considérablement plus bas.
- Courriel
-
Numéro de téléphone
+86 138 6105 7907
-
Adresse
No. 58 Fengjiatou, village de Xiaoliu, ville de Luoyang, district de Wujin, Changzhou, Jiangsu, Chine
Droit d'auteur © Changzhou Baonong Nouveau matériau Technology Co., Ltd.All rights reserved
Membranes/joints/bouchons/bouchons respirants imperméables personnalisés