Bouchon de reniflard respirant pour conteneurs d'emballage : guide d'approvisionnement pour les acheteurs
 2026.10.08
 Nouvelles de l'industrie
Une bouteille PET remplie à froid quitte une glacière à 4 °C avec son panneau de capuchon bombé vers l'intérieur, car l'air scellé à l'intérieur se contracte et entraîne le revêtement vers le bas dans le goulot. Le fix réflexe est une doublure plus épaisse. La bonne solution est un bouchon de reniflard dimensionné pour le récipient, la température de remplissage et le cycle de lavage. Spécifier un bouchon de ventilation respirant pour les conteneurs d'emballage revient à concilier trois chiffres qui s'opposent : le débit d'air, la protection contre la pénétration et la hauteur d'installation au-dessus de la surface d'étanchéité.
Ce que fait réellement un bouchon de reniflard respirant dans un récipient d'emballage
Un bouchon de reniflard égalise la pression. Il ne scelle pas le récipient, ne filtre pas le produit et ne remplace pas une doublure en aluminium. Il s'agit d'un petit composant structurel avec une tâche étroite : déplacer l'air dans les deux sens sans laisser passer l'eau liquide, la poussière ou les résidus de produit.
Définition. Un bouchon de reniflard est un composant d'égalisation de pression qui couple une membrane microporeuse hydrophobe, en polytétrafluoroéthylène normalement expansé (ePTFE), avec un boîtier rigide, de sorte que l'air et la vapeur d'eau passent librement tandis que l'eau liquide et les particules sont bloquées.
La membrane est l'élément de travail. Une membrane d'aération en eGPTFE pour l'emballage présente généralement une taille de pores comprise entre 0,2 et 1 micron, soit environ quatre ordres de grandeur plus petite qu'une gouttelette d'eau, tandis que son réseau de pores ouverts permet toujours à l'air de circuler. C'est pourquoi un disque à membrane de seulement quelques millimètres de diamètre peut déplacer 150 à 400 millilitres d'air par minute avec un différentiel de 1 kPa, ce qui est plus que suffisant pour maintenir une bouteille de boisson en forme lors d'une chute thermique rapide.
Un trou percé dans le capuchon permet d'obtenir le même équilibre de pression et rien d'autre. La comparaison ci-dessous est la raison pratique pour laquelle les ingénieurs d’emballage paient pour la membrane.
Trou d'aération ouvert
- Égalise la pression presque instantanément
- Permet au liquide de s'échapper dès que le récipient bascule
- Aucune barrière contre la poussière, les insectes ou l'eau de lavage
- Ne peut pas passer IPX4, encore moins IP68
- Ne bloque rien pendant le stockage et le transport
Bouchon de reniflard à membrane
- Égalise la pression en quelques secondes, assez rapidement pour les remplisseurs à grande vitesse
- Retient le produit liquide à l'intérieur du récipient
- Bloque les particules jusqu'à la plage submicronique
- Disponible classé IP68 et IP69K
- Survit au stockage, au transport et à la manutention au détail sans changement
La conséquence pratique : sur une ligne circulant à plus de 20 000 bouteilles par heure, le bouchon est le seul élément qui protège le récipient entre le remplisseur et le consommateur. Tout le reste dans la pile de fermeture est statique.
Faire correspondre le débit d'air au volume et à l'espace libre du conteneur
Verrouillez d'abord le débit d'air, car il définit la surface de la membrane, qui définit le diamètre du boîtier, qui détermine si le bouchon s'insère physiquement à l'intérieur du capuchon. Un bouchon qui déplace trop peu d’air laisse le récipient se déformer ; un bouchon qui déplace trop d’air laisse s’échapper l’eau de lavage et les actifs volatils.
La physique est simple. Un conteneur scellé se comporte comme une cellule à gaz à volume fixe. Une variation de température de 25 °C sur une bouteille de 500 ml avec 20 ml d'espace libre produit environ 38 kPa de pression différentielle. Si le bouchon ne peut pas relâcher cette pression en quelques secondes, le panneau du capuchon s'affaisse, le revêtement se soulève ou la base d'un récipient à paroi mince glisse vers l'extérieur de façon permanente.
Débit d'air de référence à 1 kPa par taille de conteneur
Les valeurs sont des points de référence typiques en millilitres par minute pour les bouchons d'aération en ePTFE. Confirmez votre propre température de remplissage, votre profil d'altitude et votre volume d'espace libre avant de geler un dessin.
Dimensionnez le bouchon de manière à ce que la pression différentielle reste inférieure à 5 kPa lors de l'événement thermique le plus rapide que le produit ait jamais connu. C’est le seuil à partir duquel la plupart des bouchons moulés par injection et des bouteilles à paroi mince récupèrent encore élastiquement au lieu de céder.
Le volume de l’espace libre compte plus que le volume total du conteneur. Doubler l'espace libre réduit le débit d'air requis d'environ 40 % pour la même variation de température, c'est pourquoi une bouteille de 1 litre remplie à 95 % nécessite un bouchon plus grand que la même bouteille remplie à 80 %.
Matériaux du boîtier pour un bouchon de reniflard respirant : alliage d'aluminium, acier inoxydable ou plastique
La membrane est en grande partie la même chez les fournisseurs qualifiés ; le logement est le lieu où les applications divergent. Choisissez le boîtier en fonction de l'environnement chimique et de la méthode d'installation, et non du prix unitaire.
| Matériau du boîtier | Applications typiques | Résistance chimique | Coût relatif | Méthode d'installation |
| Alliage d'aluminium | Bouchons de boissons, phares automobiles, emballage général | Neutre à bon ; attaqué par des produits caustiques puissants et certains solvants agrochimiques | Référence | Ajustement serré ou fileté |
| Acier inoxydable | Agroalimentaire, emballage agrochimique, zones de lavage haute pression | Excellent contre la plupart des acides, bases et solvants | Deux à trois fois l'aluminium | Fileté ou circlip |
| Plastique technique | Boîtiers électroniques d'extérieur, assemblages légers, programmes axés sur les coûts | Dépend de la qualité de la résine ; Dégradation des UV lors d'une longue exposition extérieure | Le plus bas | Ajustement par pression, soudure par ultrasons ou ajustement par pression |
Deux pièges de sélection apparaissent à plusieurs reprises. Tout d'abord, associer un boîtier en aluminium à un cycle de nettoyage sur place caustique, où le boîtier se creuse en quelques mois même si la membrane est en bon état. Deuxièmement, choisir le plastique uniquement pour des raisons de coût pour un boîtier qui restera dix ans sur un toit, où la stabilisation UV n'est pas facultative.
Lire les indices IP et les réclamations de lavage sans se brûler
IP68 et IP69K testent des choses différentes, et un rapport d'un fournisseur citant l'un ne couvre pas l'autre. Si votre ligne de remplissage exécute un cycle de nettoyage sur place caustique, demandez les données IP69K, et non IP68.
IP68 est un test d'immersion continue, et la profondeur et la durée sont choisies par le fabricant, de sorte que deux fiches marquées IP68 peuvent être testées à des degrés de gravité totalement différents. IP69K est un test de jet haute pression et haute température à 80 °C et 80 à 100 bar, appliqué sous quatre angles à 30 secondes chacun.
La condensation est le deuxième mode de défaillance qu’une évaluation à elle seule ne permet pas de prendre en compte. Une enceinte extérieure scellée qui oscille entre les températures diurnes et nocturnes aspirera l'humidité par tout chemin qui n'est pas protégé par une membrane et cette humidité s'accumulera au point interne le plus bas. Un bouchon correctement spécifié avec une transmission adéquate de la vapeur d'eau maintient le point de rosée interne en dessous de la température de la surface de l'enceinte, ce qui est le mécanisme qui empêche réellement la condensation plutôt que de simplement la tolérer.
Demandez le rapport de test, pas la note. Un rapport d'une page indiquant la profondeur d'immersion, la durée, la température du jet et l'orientation de l'échantillon vous en dit plus qu'un badge marketing.
Une liste de contrôle d'approvisionnement en six points pour les acheteurs de bouchons de reniflard respirants
Écrivez ces six éléments dans le dessin ou dans les spécifications d'achat avant de demander des devis. Un bouchon qui réussit les tests au banc mais échoue au niveau du remplissage est presque toujours une lacune dans les spécifications plutôt qu'un défaut de fabrication.
- Indiquez l’enveloppe de pression. Donnez la pression interne minimale et maximale que le conteneur verra, y compris l'altitude pendant le transport et le choc thermique du cycle de remplissage.
- Testez le débit d’air sur le vrai conteneur. Les données d'analyse sur un disque à membrane nue ne sont pas transférables sur une fiche assemblée avec un boîtier, un adhésif et un treillis de protection.
- Fixez la hauteur installée. Le bouchon doit se trouver sous la jupe du capuchon et au-dessus de la zone d'étanchéité, avec une pile de tolérances qui tient compte du couple du capuchon et de la compression du revêtement.
- Verrouillez par écrit la qualité de la membrane et le polymère du boîtier. Les substitutions de qualités sont la source la plus courante de dérive silencieuse des performances entre les lots.
- Convenez de la méthode d’inspection. L'échantillonnage du débit d'air, les tests d'immersion et les contrôles dimensionnels doivent être nommés, avec la fréquence d'échantillonnage et les limites d'acceptation.
- Exigez la traçabilité des lots sur la bobine ou le plateau. Si un défaut apparaît six mois plus tard, l’identification du lot de membranes est le seul moyen de remonter à la cause profonde.
Une spécification qui omet la température de remplissage n'a pas d'objectif de débit d'air, et une spécification sans objectif de débit d'air ne peut pas être vérifiée sur un banc d'inspection entrant.
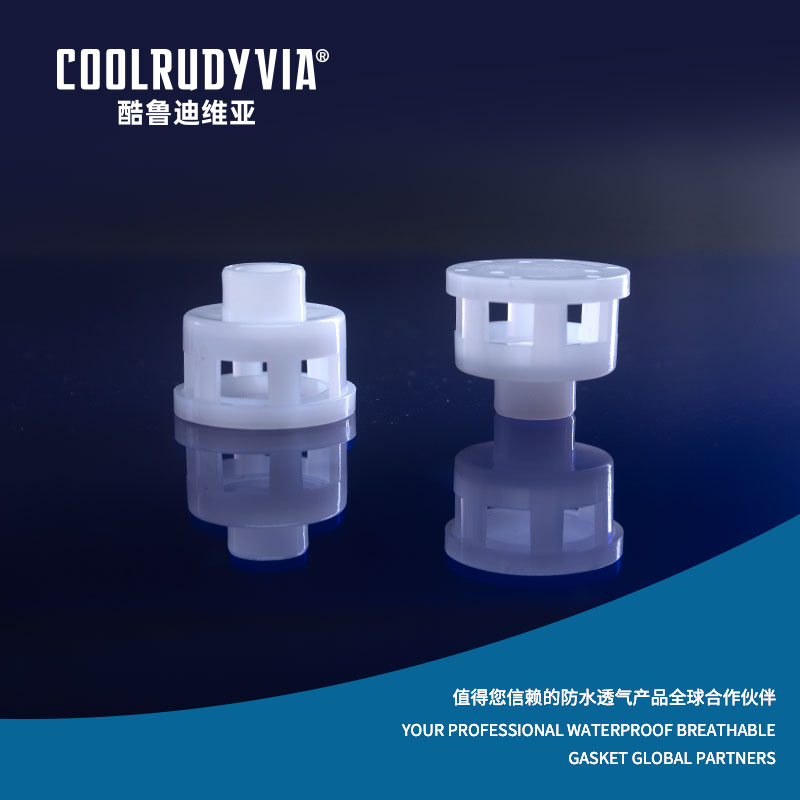 Bouchon imperméable et respirant avec membrane d'égalisation de pression en ePTFE Le bouchon imperméable et respirant avec membrane ePTFE équilibre la pression du boîtier et bloque l'eau, l'huile, la poussière et les particules pour les composants automobiles scellés. Voir le produit →
Que vérifier avant d'approuver un fabricant de conteneurs d'emballage
Considérez l'auto-description d'un fournisseur comme point de départ et vérifiez trois éléments : la chaîne de fabrication de la membrane à la structure, le régime d'inspection automatisé et la capacité d'exécuter une validation personnalisée pour votre application.
Changzhou Baonong New Material Technology Co., Ltd., qui commercialise ses produits de ventilation sous la marque COOLRUDYVIA, se décrit comme un fabricant intégré plutôt que comme un seul fournisseur de membranes. La société déclare exploiter plus de 6 000 mètres carrés d'espace d'atelier aux normes industrielles et plus de 90 ensembles d'équipements automatisés exclusifs, couvrant la conception, le développement, la production et la vente de joints, bouchons et couvercles respirants. Pour un acheteur, la question pertinente est de savoir si cette intégration verticale supprime une étape de sous-traitance qui autrement introduirait une variable incontrôlée entre la membrane et le composant fini.
Points de vérification. Demandez le registre du lot de membranes, les journaux d'inspection automatisés du corps du bouchon et les critères d'inspection artificiels appliqués après l'automatisation. Un régime de double inspection n’a de valeur que si la deuxième étape est documentée et reproductible.
La société déclare également qu'elle propose des tests de développement et de conformité personnalisés pour les applications automobiles, où chaque numéro de pièce comporte généralement son propre protocole de validation. Les acheteurs évaluant une première commande doivent demander un échantillon par rapport à leur propre profil de pression et de lavage plutôt que d'accepter un numéro de catalogue. Un guide des bouchons respirants pour contenants de conditionnement publié par le fabricant est un point de départ utile avant la première demande de devis, mais il ne remplace pas un essai en ligne sur votre propre contenant.
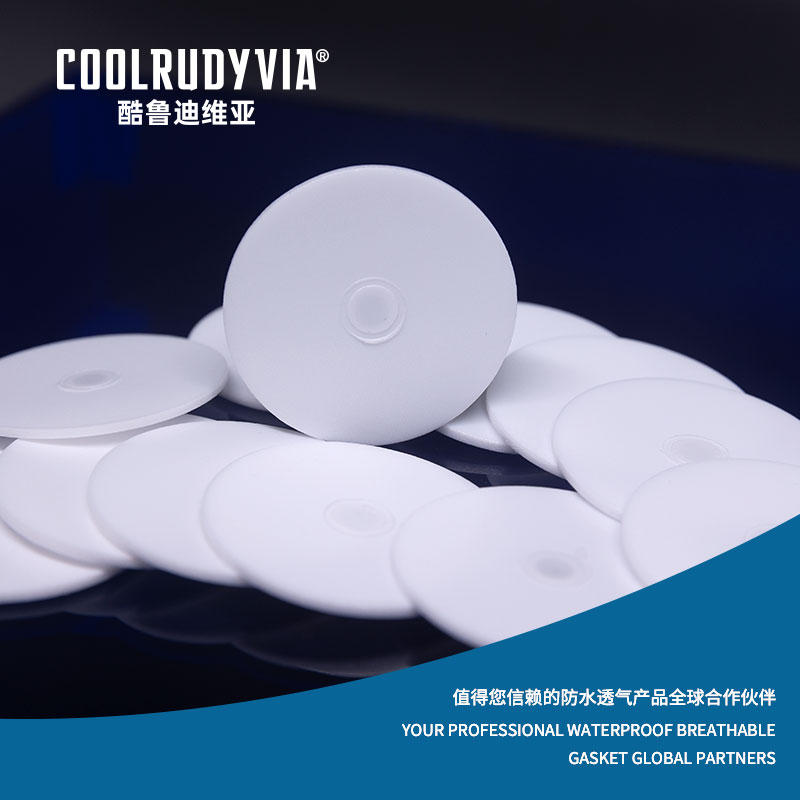 Joint imperméable et respirant pour l’étanchéité des bouteilles et des récipients Le joint respirant en feuille d'aluminium combine une feuille d'étanchéité avec une membrane microporeuse hydrophobe pour équilibrer la pression du récipient tout en bloquant les liquides, les micro-organismes et les particules. Voir le produit →
Foire aux questions
De quel débit d'air un récipient d'emballage de 1 litre a-t-il besoin ?
Ciblez 200 à 300 millilitres par minute à 1 kPa pour la plupart des contenants de 1 litre. Cela maintient la pression maximale en dessous de 5 kPa lors d'un choc thermique, dont le PET à paroi mince peut se remettre élastiquement. Si votre espace libre représente plus de 20 % du volume total, refaites le test avec un chiffre inférieur au lieu de copier le chiffre, car doubler l'espace libre réduit le débit d'air requis d'environ 40 %.
Un bouchon de reniflard peut-il remplacer une doublure de joint d’induction ?
Non. Le bouchon équilibre la pression ; il ne fournit pas de joint hermétique contre les fuites ou la pénétration d'oxygène. Une doublure en aluminium protège le produit avant la première ouverture, tandis que le chemin de ventilation prend le relais par la suite. Dans de nombreux capuchons, les deux coexistent : le revêtement repose sur la zone d'étanchéité et l'évent se trouve dans le panneau du capuchon au-dessus.
L'ePTFE est-il le seul matériau de membrane utilisé dans les bouchons de reniflard ?
Non. Les membranes frittées à base de polyéthylène et de polyuréthane apparaissent dans les produits moins chers. L'ePTFE offre une porosité plus élevée et donc plus de débit d'air par unité de surface, ainsi qu'une meilleure résistance à la température et aux produits chimiques, c'est pourquoi il devient la valeur par défaut une fois que les températures de lavage dépassent 60 °C ou que le contenu est des produits agrochimiques. Pour les poudres sèches à courte durée de conservation sans lavage, le polyéthylène fritté peut être acceptable pour des raisons de coût.
Comment tester un bouchon de reniflard sur ma propre ligne ?
Exécutez deux vérifications. Tout d'abord, remplissez le récipient jusqu'au niveau cible, refroidissez-le de 40 C à 4 C, puis inspectez la déformation du panneau du capuchon et le déplacement du revêtement. Deuxièmement, soumettez le même récipient à un jet haute pression à 80 C pendant dix minutes, puis ouvrez le bouchon et recherchez l'humidité visible sur la face interne de la membrane. Ensemble, ceux-ci prennent moins d'une heure et éliminent la plupart des bouchons mal spécifiés avant qu'ils n'atteignent la production.
- Courriel
-
Numéro de téléphone
+86 138 6105 7907
-
Adresse
No. 58 Fengjiatou, village de Xiaoliu, ville de Luoyang, district de Wujin, Changzhou, Jiangsu, Chine
Droit d'auteur © Changzhou Baonong Nouveau matériau Technology Co., Ltd.All rights reserved
Membranes/joints/bouchons/bouchons respirants imperméables personnalisés